 +86-15371769898
 [email protected]
+86-15371769898[email protected]Os rolos industriais são o carro-chefe de inúmeras linhas de produção – desde impressão e embalagem até fabricação de papel e metalurgia. Um rolo que funciona corretamente, mantém seu acabamento superficial e permanece dentro da tolerância é a diferença entre operações suaves e tempo de inatividade dispendioso. Ao longo dos anos, nós da Jiangsu Jinhang Machinery fabricamos milhares de rolos para clientes em diversos setores e vimos em primeira mão como uma rotina de inspeção disciplinada prolonga a vida útil dos rolos, melhora a qualidade do produto e economiza dinheiro. Neste guia, compartilhamos conselhos práticos e testados em campo sobre inspeção de rolos industriais que qualquer equipe de manutenção pode utilizar.
A inspeção regular não consiste apenas em detectar problemas antes que se tornem catastróficos. Trata-se de manter a consistência do processo. Um rolo desgastado ou desalinhado pode introduzir defeitos na bea, causar revestimento irregular, gerar vibração e até mesmo danificar equipamentos posteriores. Em nossa experiência trabalhando com fabricação de papel and impressão e publicação instalações, um programa de inspeção bem estruturado reduz o tempo de inatividade não planejado em até 40%. Também ajuda a planejar a manutenção de acordo com os cronogramas de produção, em vez de reagir a emergências.
A tabela a seguir resume os parâmetros essenciais a serem verificados durante uma inspeção de rotina de rolos industriais. Use isso como ponto de partida e adapte a frequência e os métodos à sua operação específica.
| Item de inspeção | O que procurar | Frequência Típica | Ferramenta sugerida |
|---|---|---|---|
| Desgaste/danos superficiais | Arranhões, buracos, amassados, corrosão, delaminação do revestimento | Diariamente ou após cada corrida | Inspeção visual, lupa |
| Condição da capa de borracha | Rachaduras, inchaço, endurecimento, formação de bolhas (para rolos de borracha) | Semanalmente | Durômetro Shore, verificação visual |
| Dureza | Uniformidade em todo o rosto; compare com as especificações originais | Mensalmente | Durômetro Shore A/D |
| Runout (Excentricidade Total Indicada – TIR) | Movimento radial excessivo durante a rotação | Trimestralmente ou após a substituição do rolamento | Indicador de discagem no diário |
| Diário e assentos de rolamento | Desgaste, marcas, desgaste, corrosão | Durante a troca de rolamento | Micrômetro, inspeção visual |
| Vibração | Amplitude ou frequência anormal | Mensalmente (continuous monitoring ideal) | Vibração analyzer |
| Integridade do revestimento (se aplicável) | Descamação, formação de bolhas, variação de espessura | Trimestralmente | Medidor de corrente parasita ou ultrassônico |
| Equilíbrio | Desequilíbrio causando vibração ou ruído | Anualmente ou após repintura | Máquina de balanceamento dinâmico |
| Canais de aquecimento/resfriamento (para rolos aquecidos/resfriados) | Bloqueio, vazamentos, uniformidade de temperatura | Anualmente | Sensores de temperatura, teste de fluxo |
Mantenha registros detalhados de cada lançamento. Dados consistentes permitem identificar tendências — por exemplo, um aumento gradual no desvio pode indicar um problema no rolamento muito antes da falha. Quando você notar anomalias, não espere. Um pequeno arranhão superficial em um rolo de aço não revestido muitas vezes pode ser polido, mas se não for verificado pode causar rachaduras mais profundas.
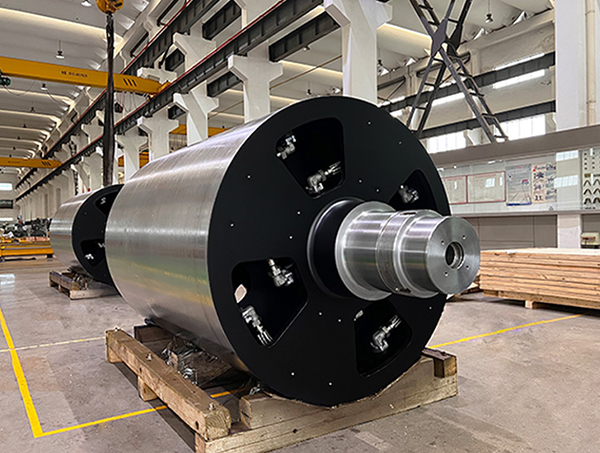
Em nossa oficina, vemos mais problemas relacionados à superfície do que qualquer outro tipo. Para 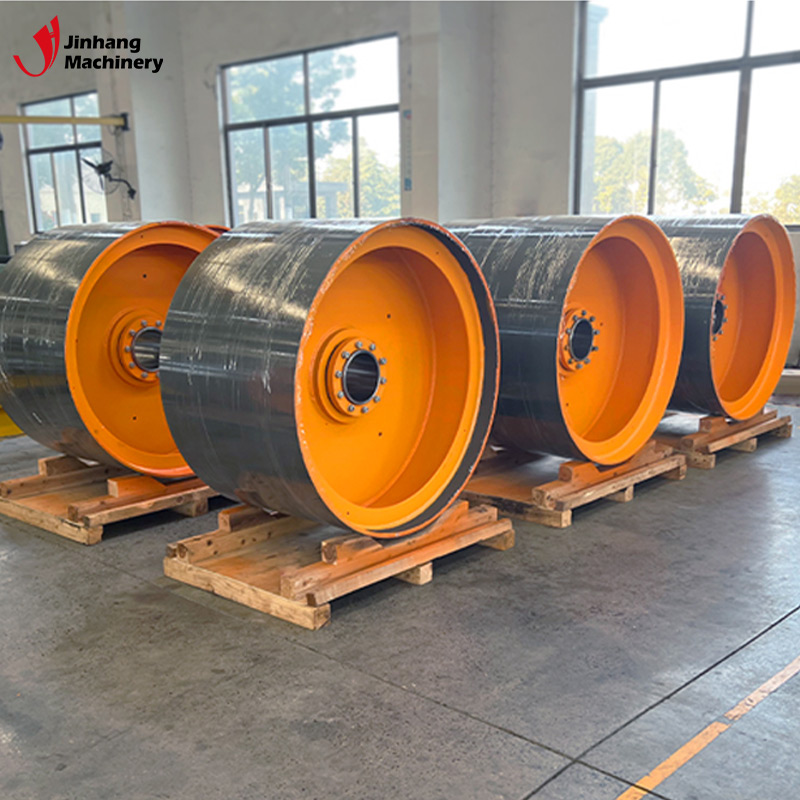 Rolo revestido de carboneto de tungstênio para resistência ao desgaste e à corrosão Este rolo utiliza revestimento de carboneto de tungstênio para resistir a lascas e desgaste em ambientes abrasivos, conforme discutido na seção anterior sobre defeitos superficiais. Sua durabilidade ajuda a prevenir falhas no revestimento e prolonga a vida útil. Ver Produto → rolos revestidos com cromo duro ou carboneto de tungstênio, o revestimento pode lascar ou se desgastar, especialmente se o rolo for usado em ambientes abrasivos, como metalurgia ou processamento de borracha. Uma rápida verificação visual deve fazer parte de cada mudança de turno. Se você observar metal base exposto, o rolo precisará ser revestido novamente ou substituído antes que o dano se propague.
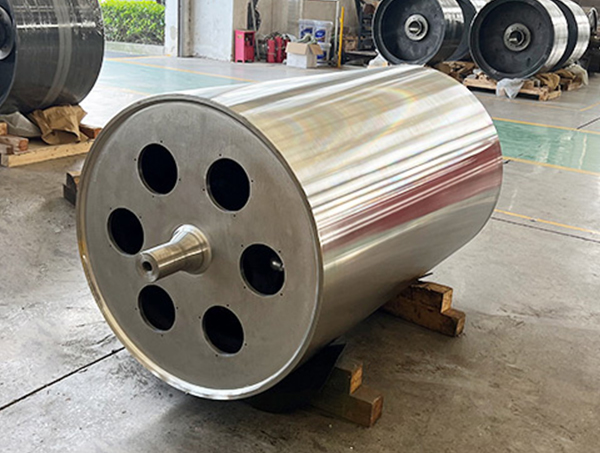
Um rolo que parece bom em repouso ainda pode apresentar desvio inaceitável. Recomendamos medir o TIR no centro da face e próximo a cada borda. Para uma precisão 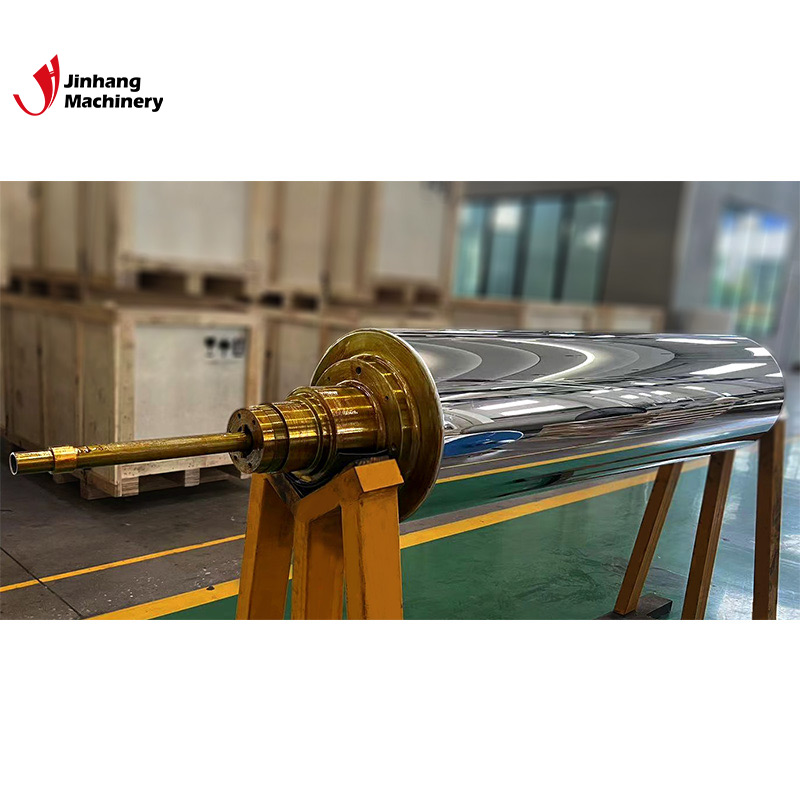 Rolo superespelhado retificado de precisão para acabamento ultra-liso Com rugosidade superficial extremamente baixa e acabamento espelhado, este rolo minimiza defeitos em materiais revestidos ou impressos. É ideal para aplicações de alta velocidade onde a estabilidade dimensional e a limpeza são críticas, conforme observado após discussão sobre desvios. Ver Produto → rolo de espelho em uma linha de revestimento ou laminação, o desvio normalmente deve ser inferior a 0,02 mm. Valores mais altos causarão listras e espessura irregular. A análise de vibração é especialmente útil para aplicações de alta velocidade. Lembre-se de que a vibração pode originar-se do próprio rolo (desequilíbrio, irregularidade) ou de fontes externas, como rolamentos desalinhados ou problemas de fundação.
Mesmo equipes experientes às vezes caem nestas armadilhas:
Não existe uma resposta única porque as condições de operação variam amplamente. No entanto, com base na nossa experiência de campo com clientes em borracha e plásticos , sugerimos a seguinte linha de base:
Para rolos que operam em ambientes agressivos – alta temperatura, produtos químicos corrosivos, cargas pesadas – reduza esses intervalos. Vimos rolos em uma linha de decapagem de aço que exigem inspeções trimestrais de revestimento para evitar falhas repentinas.
Na Jiangsu Jinhang Machinery, não construímos apenas rolos; entendemos como eles se comportam em condições do mundo real. Nosso Rolo de resfriamento de espelho de resfriamento uniforme para controle de temperatura consistente Projetado com geometria de canal uniforme para evitar pontos quentes, este rolo garante resfriamento uniforme na produção em alta velocidade. Sua superfície polida espelhada melhora a liberação do material, reduzindo o desperdício e o tempo de inatividade na embalagem e na extrusão de filmes. Ver Produto → os rolos de resfriamento, por exemplo, são projetados com geometria de canal uniforme para evitar pontos quentes – um recurso que também simplifica a inspeção porque os gradientes de temperatura são previsíveis. Quando você conhece a intenção do projeto, pode detectar desvios mais rapidamente.
Nós também oferecemos soluções de rolo personalizadas para aplicações exclusivas. Se a sua inspeção revelar que um projeto de rolo padrão não atende às suas necessidades – talvez a dureza da superfície seja insuficiente ou a resposta térmica seja muito lenta – nossa equipe de engenharia poderá propor um projeto modificado. Lembre-se de que um rolo bem projetado requer inspeções menos frequentes e intervalos mais longos entre manutenções.
Por fim, mantenha sua equipe treinada. Um inspetor experiente que entende a geometria do rolo, os materiais e os modos de falha detectará os problemas antecipadamente. Estamos sempre felizes em compartilhar nossa experiência – não hesite em entrar em contato se tiver dúvidas sobre um tipo de rolo ou aplicação específica.
A inspeção de rolos industriais não é um luxo; é uma disciplina central de manutenção que protege a eficiência e a qualidade do produto da sua linha de produção. Seguindo uma lista de verificação estruturada, evitando erros comuns e aproveitando a experiência do fabricante, você pode prolongar a vida útil do rolo e reduzir o tempo de inatividade não planejado. Quer você opere um suporte de rolo único ou uma linha de múltiplas estações, os princípios permanecem os mesmos: inspecionar sistematicamente, documentar minuciosamente e agir prontamente. E lembre-se, você não precisa fazer isso sozinho – seu fabricante de rolos pode ser seu melhor parceiro no desenvolvimento de um plano de inspeção adaptado à sua operação.
Dedicada ao desenvolvimento e fabricação de diversos formatos de rolos com diferentes estruturas de rolos.
Telefone: +86-15371769898
E-mail: [email protected]
Adicionar: Avenida Lifa, 9, cidade de Chengdong, condado de Haian, cidade de Nantong, província de Jiangsu, China
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. Todos os direitos reservados.


